工厂企业5S现场管理制度及开展要点 从整理到素养的落地指南
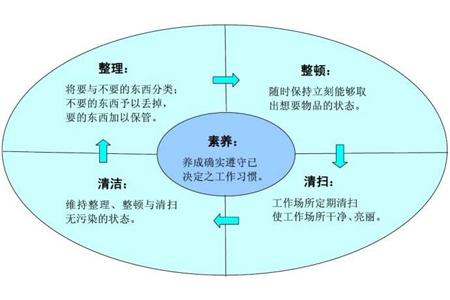
5S管理起源于日本制造业,是现代工厂现场管理的基础性工具,包含整理(Seiri)、整顿(Seiton)、清扫(Seiso)、清洁(Seiketsu)、素养(Shitsuke)五个维度。对于工厂企业而言,5S不仅是环境整洁的手段,更是消除浪费、保障安全、提升效率的系统性管理模式。大量企业推行5S时陷入"一阵风"式的形式主义,究其原因,在于缺乏制度化保障和对开展要点的深入把握。
一、5S现场管理制度的核心框架
制度是5S持续推进的基石。一套完整的5S管理制度应覆盖组织架构、区域责任、作业标准、检查考核和激励机制五个层面。
组织架构层面,企业应成立5S推行委员会,由厂长或总经理担任主任,明确推行干事和各车间/部门负责人为成员,形成"决策层—推进层—执行层"三级组织。区域责任层面,将厂区划分为若干责任区,绘制5S区域责任图,每个区域指定责任人,做到"区域有人管、责任有人担"。作业标准层面,针对不同区域制定差异化的5S标准,例如生产车间重点在工具定置和设备清洁,仓库重点在物料分类和标识清晰,办公区域重点在文件归档和桌面规范。检查考核层面,建立定期检查与不定期抽查相结合的评分体系,通常采用百分制评分表,每月评比并将结果与绩效挂钩。激励层面,设置"5S优秀班组""红牌作战流动红旗"等正向激励,同时对整改不力者实施预警约谈。
制度的生命力在于简明可操作。标准过于笼统(如"保持整洁")无法执行,应细化为"地面无油污积水、通道标线清晰无占用、工具30秒内可取用"等可量化、可验证的具体要求。
二、五个S的逐项实施要点
整理的关键是"区分要与不要"。企业常见的最大障碍是"可能有用"的心理惯性。实操中应采用红牌作战法:对现场所有物品进行判定,非必需品贴上红牌,移入暂存区,设定30天处置期限,到期未使用则报废、变卖或调拨。判定标准可设定使用频率:每日使用的留在工位,每周使用的放在车间就近区,每月及以上的集中至仓库或退回。
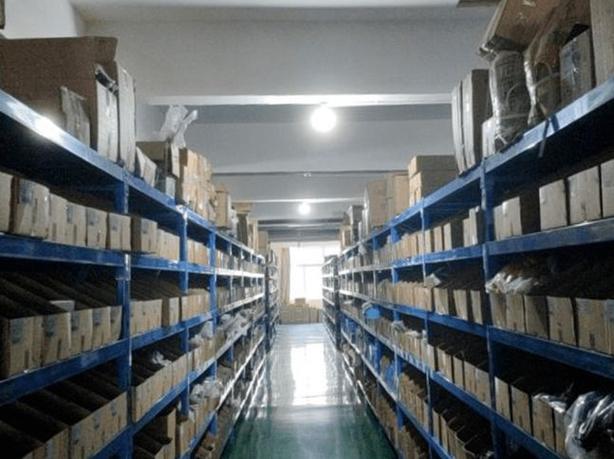
整顿的核心是"定量定位、一目了然"。推行步骤包括:分析物品使用频率→确定放置位置→划定区域并标线→统一标识标签。实操要点有三:一是实行"三定"——定点、定容、定量,工具和物料有明确存放位置和容量上限;二是采用目视化管理,地面用黄线划通道、红线划禁放区,货架贴品类标签,工具架做形迹板使设备一眼可辨有无缺件;三是追求"30秒取用、30秒归位"的效率标准,减少寻找浪费和动作浪费。
清扫的本质被许多企业忽视——它是点检和发现异常的手段,而不仅仅是搞卫生。清扫制度应附带点检清单:清扫设备时同步检查有无漏油、异响、螺栓松动、管路老化等问题,发现立即挂牌报修。日常做法上实行"三扫"机制:每日班前/班后岗位微清扫,每周区域大扫除,每月企业级集中清扫,形成节奏化清扫贯穿全设备点检维保计划。
清洁的职能是将前3S制度化、规范化。具体做法:制定5S作业指导书和可视化标准手册(附各区域"理想状态照片",便于员工对标);建立班次自查→班组长日检→车间周检→公司月度评定四级检查网络;针对重复发生的问题实行纠正措施跟踪闭环;优秀做法写入岗位手册纳入新员工培训标准化固化。
素养是所有S中最难实施与最难核查的一环。脱离业务建设是不能形成习惯的——实操要点是将素养融入每日管理中:推广各种自检形式如轮流值班检查、整理前短视频观摩会;推行举手活动和榜样示范(按阶段选出长期坚持被认可的人予以表彰);厂级层面的骨干自身频率和行为形成领导带头氛围;推行每人每周提案改善制度。重点注意——素养培育考核要突出过程性文化熏陶而不单纯看整理分数倒逼形式翻盘——工具推行可融入生产演练而不是加码过多追查个人过错。总之这些要点概括就是固化日、SOP内嵌流程循环矫正培训内驱(或改为:达标自动养成与有感染力自主坚持的长效生态)。
如若转载,请注明出处:http://www.1000s-life.com/product/24.html
更新时间:2026-10-26 06:32:38